廣東機械工廠精益生產管理從哪些方面著手?——遠大方略實戰指南
廣東作為中國制造業的重鎮,機械工廠面臨著人工成本上升、訂單波動加劇、競爭日益激烈的多重壓力。精益生產管理不再是“可選項”,而是“生存必修課”。許多工廠在推行精益時往往陷入“照搬工具、流于形式”的困境。遠大方略企業管理咨詢基于多年珠三角制造企業輔導經驗,出機械工廠精益生產管理應從以下六大維度系統著手。
一、現場基礎管理:5S與目視化
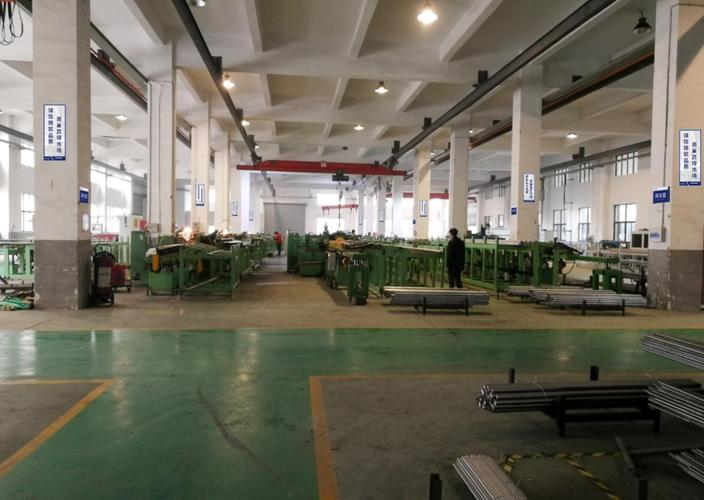
機械工廠的鑄造、機加、裝配車間普遍存在物料堆積、工具亂放、油污遍地等問題,這是效率低下和品質事故的溫床。精益的第一步必須從5S(整理、整頓、清掃、清潔、素養)抓起,并配套目視化管理:地面劃線明確通道與區域,設備點檢標簽、物料標識卡、安全警示一目了然。遠大方略強調,5S不是“大掃除”,而是建立“異常即顯現”的現場管控機制,讓問題無處藏身。
二、價值流分析:識別并消除七大浪費
機械工廠的浪費尤為突出:等待(停機待料)、搬運(工序間距遠)、庫存(在制品堆積)、過度加工(不必要的倒角/拋光)、動作浪費(找工具、找圖紙)等。建議組建跨部門團隊,從主導產品入手繪制價值流圖(VSM),標注增值與非增值時間,找出瓶頸工序與斷點,制定改善路線圖。例如,通過調整車間布局,將機加工與裝配線按產品族重新排列,可減少30%以上的搬運距離。
三、生產計劃與拉動系統:從“推動”到“拉動”
機械工廠常見“計劃永遠趕不上變化”的現象——銷售預測不準、插單頻繁、庫存高企但交付仍延遲。精益核心在于建立以客戶需求為起點的拉動系統:首先梳理訂單評審與主生產計劃流程,推行滾動計劃(如周計劃鎖定+日計劃微調);進而針對標準件或通用件實施看板拉動,后工序領取、前工序補充;對于定制化產品,采用均衡化排產與柔性換線技術,縮小批量。遠大方略建議,先以1-2條標桿線跑通拉動邏輯,再逐步推廣,并結合ERP系統實現信息流與實物流同步。
四、標準作業與效率提升:IE基礎與快速換模
沒有標準作業,改善就無從談起。機械工廠需從三個方面著手:①測定關鍵工序的標準工時,明確作業順序與標準在制品;②運用程序分析、動作分析等項目工業工程(IE)手法優化人機配合,減少無效走動與等待;③推行快速換模(SMED),將內部換模時間轉化為外部作業,把換型時間壓縮50%以上,以適應多品種小批量趨勢。例如,某CNC加工車間通過SMED改善,換刀調機時間從90分鐘降至25分鐘,設備綜合效率(OEE)提升15%。
五、品質內建:不流出不良、不制造不良
機械件的質量缺陷往往依賴終檢,成本高且易漏檢。精益質量管理應向前延伸:推行首件檢驗、自檢互檢制度,在關鍵工序設置防錯裝置(如定位工裝、傳感器檢測),建立質量異常快速響應流程(安燈系統)。利用質量數據(如不良率、返工率)開展QC小組活動,從源頭分析原因并制定對策。遠大方略強調,“三不原則”(不接受不良、不制造不良、不流出不良)必須落實到每個工位。
六、持續改善文化與人才育成
精益不只是一把手工程,更是一場全員參與的運動。建議從兩方面著手:一方面建立提案改善制度,鼓勵一線員工圍繞節能降耗、防呆防錯、省力化提出改善建議并給予獎勵;另一方面開展分層級培訓——班組長學精益工具與日常管理(如班前會、異常處理),中層學價值流與績效管理。通過定期召開精益發表會、設立改善看板等方式,讓“每天進步一點點”成為組織習慣。
總而言之,廣東機械工廠推行精益生產管理,需摒棄“一招制勝”的幻想,從現場5S和價值流分析入手,逐步構建拉動計劃體系、標準作業體系與品質內建機制,并最終扎根于持續改善文化。遠大方略企業管理咨詢秉持“務實、實戰、實效”的理念,可為機械工廠量身定制精益轉型路徑,通過駐廠輔導把工具變成習慣,把改善變成本能,助力企業在微利時代打造核心競爭力。
如若轉載,請注明出處:http://m.mai9.com.cn/product/95.html
更新時間:2026-11-11 07:14:26